對(duì)于在多車(chē)型共線、換模頻仍的年夜噸位沖壓或者注塑產(chǎn)線,換模臺(tái)車(chē)的價(jià)值是把吊運(yùn)、對(duì)于位及夾緊從經(jīng)驗(yàn)型功課釀成尺度化工序;AGV則進(jìn)一步主動(dòng)化模具庫(kù)到機(jī)臺(tái)的運(yùn)輸。是否值患上投入,應(yīng)以現(xiàn)場(chǎng)換模頻次、節(jié)省的停機(jī)時(shí)間、安全危害及可驗(yàn)證的產(chǎn)能價(jià)值測(cè)算。
要害結(jié)論
? 換模慢的根因凡是是動(dòng)作鏈條長(zhǎng)、接口不同一及過(guò)分依靠純熟工,不只是職員不足。
? 軌道式、人工駕駛式及AGV式臺(tái)車(chē)各有合用界限,選型要同時(shí)看噸位、園地與調(diào)理方式。
? 液壓夾模與磁力模板都必需聯(lián)合模具接口、安全連結(jié)能力及維護(hù)前提評(píng)審。

格萊富 模具智能快換解決方案全景
新能源車(chē)企為何需要從頭評(píng)估換模效率?
燃油車(chē)時(shí)代,一款車(chē)型賣(mài)5年,換模節(jié)拍是不變的,新能源時(shí)代徹底是另外一回事。新車(chē)型密集投放,改款周期壓到一兩年,一個(gè)沖壓車(chē)間往往要同時(shí)辦事好幾個(gè)車(chē)型平臺(tái)。側(cè)圍、門(mén)蓋、翼子板,每一種籠罩件一套模具,換模頻次比已往翻了不止一倍。
更棘手的是模具愈來(lái)愈年夜。新能源車(chē)型尋求年夜車(chē)身、一體化,籠罩件模具從30T、40T不停往上走。交付端按定單排產(chǎn),節(jié)拍以小時(shí)計(jì)較。換一次模停90分鐘,一個(gè)月?lián)Q20次,30個(gè)小時(shí)的產(chǎn)能就這么沒(méi)了。還有有件事很少被擺于臺(tái)面:換模這活兒高度依靠純熟工,而純熟工愈來(lái)愈難招。夜班換模,更是老浩劫。
換模臺(tái)車(chē)解決了甚么問(wèn)題?
換模慢,第一反映往往是加資源。多配幾小我私家,多上一臺(tái)行車(chē)。
跑過(guò)現(xiàn)場(chǎng)的人都知道,這條路走欠亨。換模的瓶頸卡于動(dòng)作鏈條過(guò)長(zhǎng):等行車(chē)、吊運(yùn)、對(duì)于位、調(diào)解、鎖模,每一一環(huán)都靠人喊人、靠經(jīng)驗(yàn)找位置。人越多,協(xié)調(diào)越貧苦,安全危害越年夜。
前途是把換模釀成一道尺度化工序。行業(yè)里這套要領(lǐng)叫快速換模:模具預(yù)熱、備料、定位預(yù)備,全數(shù)于裝備不斷機(jī)時(shí)做完,停機(jī)只做“換”這一個(gè)動(dòng)作。
格萊富換模臺(tái)車(chē)體系,就是把這套要領(lǐng)落地的設(shè)備。
換模臺(tái)車(chē)怎么選?

按夾模方式分,常見(jiàn)兩種:
■ 液壓夾模體系:液壓驅(qū)動(dòng)夾緊,替換傳統(tǒng)螺栓鎖模,合適年夜噸位、換模頻仍的裝備。
■ 磁力模板體系:磁力吸附固定,斷電不用磁,合適對(duì)于安全及切換速率要求高的場(chǎng)景。
兩種方案沒(méi)有離開(kāi)工況的好壞。裝備噸位、模具重量與尺寸、換模頻次、違板前提、安全規(guī)范及預(yù)算,該當(dāng)一路進(jìn)入技能評(píng)審。
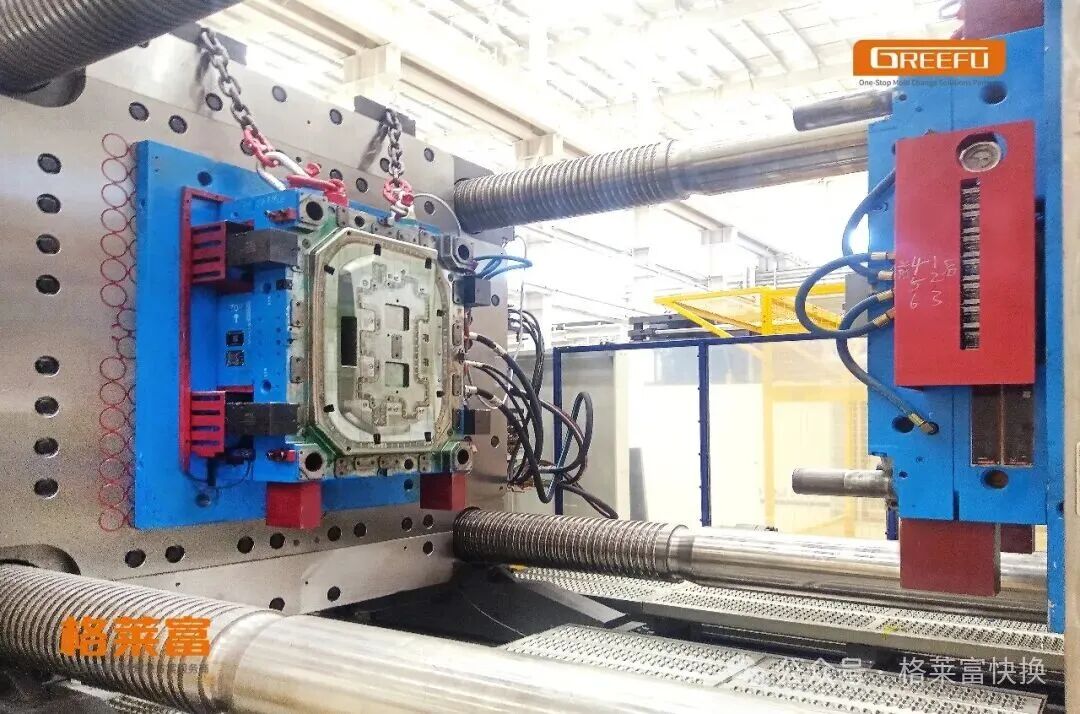
2100T注塑機(jī) 磁力模板案例
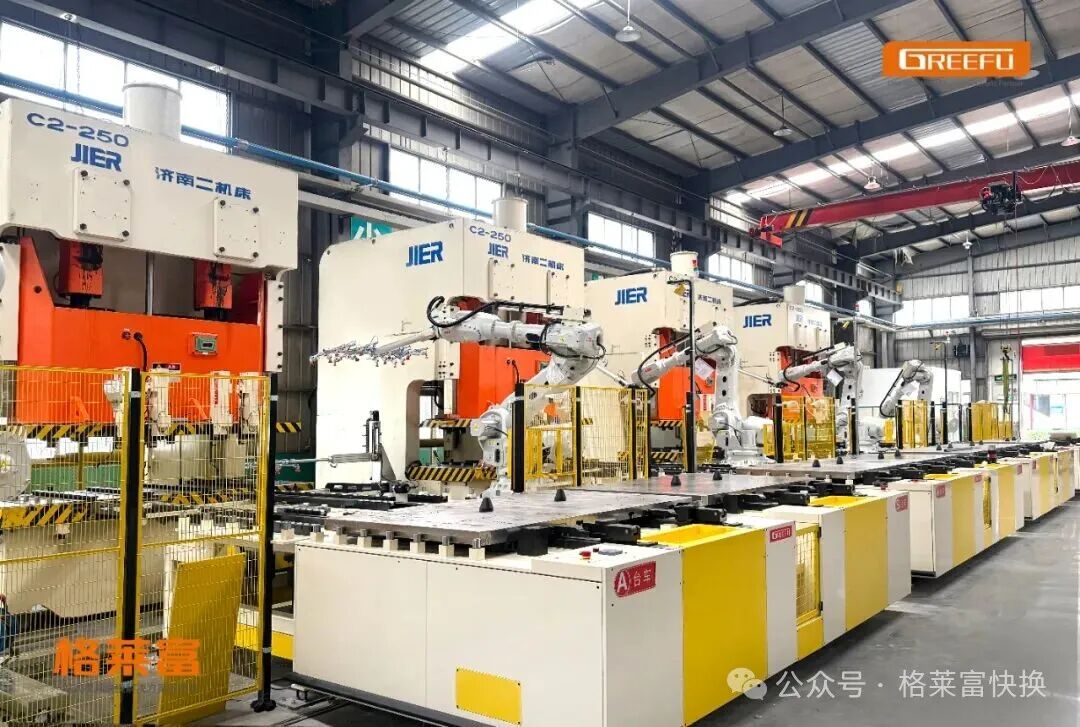
沖壓連線換模臺(tái)車(chē)案例
臺(tái)車(chē)加AGV后,換模流程怎樣變化?
模具提早于臺(tái)車(chē)上完成預(yù)裝及預(yù)定位。停機(jī)后,臺(tái)車(chē)把舊模移出、新模推入,平移定位一次到位。原本90分鐘的換模流程,壓縮到10分鐘之內(nèi)。原本三、4小我私家圍著模具轉(zhuǎn),此刻1小我私家按流程操作。
AGV智能換模呆板人接受的是模具庫(kù)到裝備之間的旅程。模具從立體庫(kù)出庫(kù),AGV主動(dòng)接駁,按調(diào)理指令運(yùn)到指定機(jī)臺(tái),換下的舊模再主動(dòng)運(yùn)回庫(kù)位。一臺(tái)AGV,可以辦事多臺(tái)裝備。
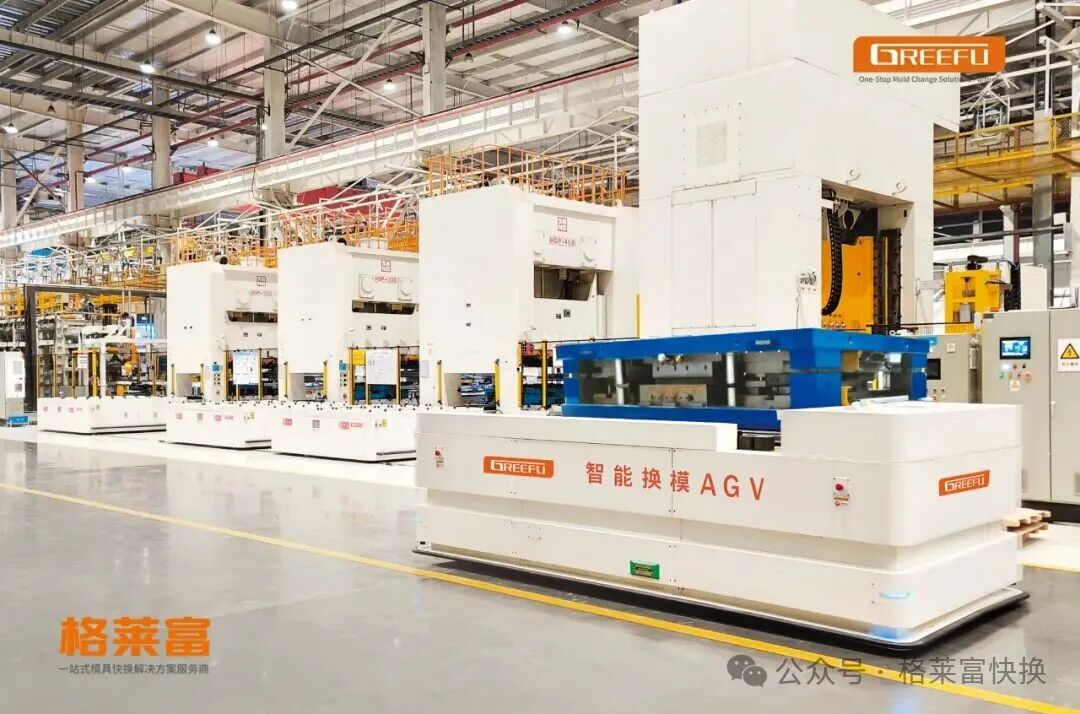
沖壓智能化柔性出產(chǎn)(AGV) 案例
價(jià)值于夜班最較著,晚上22點(diǎn)之后,車(chē)間只留極少量值班職員,AGV照常跑換模使命。第二天早班動(dòng)工,模具已經(jīng)經(jīng)就位。
對(duì)于新能源院車(chē)企還有有個(gè)加分項(xiàng),不少新建工程有干凈要求,行車(chē)吊裝及叉車(chē)轉(zhuǎn)運(yùn)往往分歧規(guī),AGV換模臺(tái)車(chē)正好補(bǔ)上這個(gè)缺口:避開(kāi)高空功課危害,也不影響干凈度。
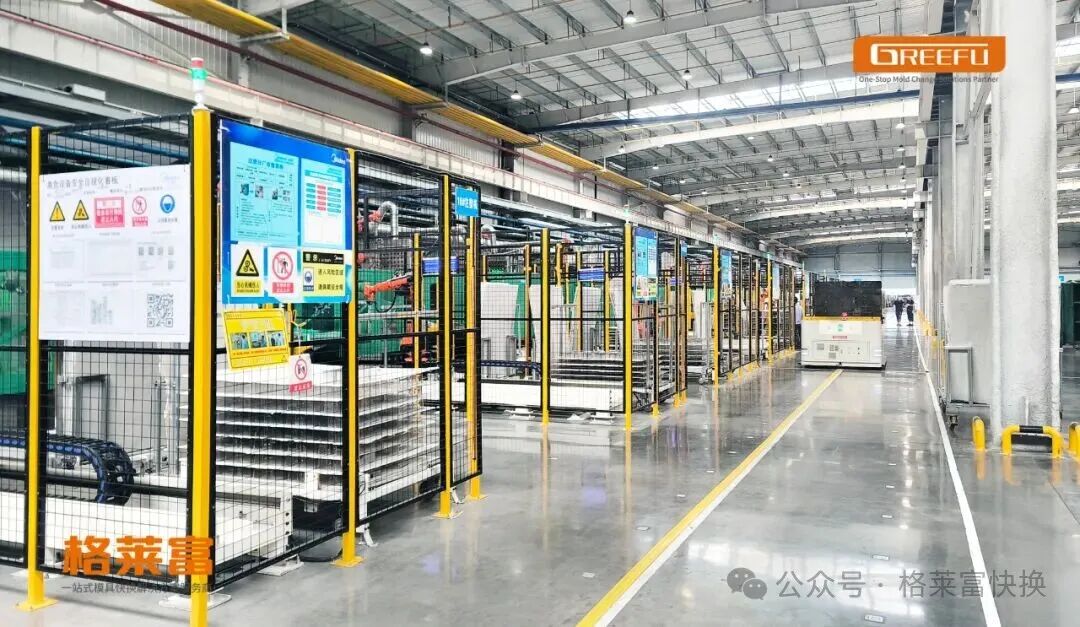
注塑智能化柔性出產(chǎn)(AGV)案例
采購(gòu)換模體系前,要確認(rèn)哪些硬指標(biāo)?
1. 效率與不變性:要求供給商給出完備節(jié)奏分化、持續(xù)運(yùn)行前提及異樣恢復(fù)方案。理論速率以外,還有應(yīng)于相近工況的客戶現(xiàn)場(chǎng)驗(yàn)證。
2. 單工位或者雙工位:單工位投入較低,合適換模頻率不高的產(chǎn)線;雙工位可一備一用,削減備模等候,更合適高頻切換。
3. 安全配置:至少核查安全觸邊或者障礙檢測(cè)、急停、模具防落銷(xiāo)、臺(tái)車(chē)與機(jī)臺(tái)定位銷(xiāo)、互鎖邏輯以和斷電或者掉壓后的連結(jié)能力。原文項(xiàng)目采用的定位精度指標(biāo)為0.5 妹妹,現(xiàn)實(shí)驗(yàn)收值應(yīng)以兩邊確認(rèn)的技能和談為準(zhǔn)。
4. 園地與接口:查對(duì)機(jī)臺(tái)模板高度、入模標(biāo)的目的、地面承載、軌道前提、轉(zhuǎn)彎半徑及通道寬度。多臺(tái)差別高度裝備共用臺(tái)車(chē)時(shí),可評(píng)估液壓起落托軌。
5. 模具底板尺度化:建議同一承載托板、T型槽、定位基準(zhǔn)及夾緊接口。若模具尺寸差異過(guò)年夜且缺乏同一基準(zhǔn),再快的臺(tái)車(chē)也會(huì)被人工調(diào)解拖慢。
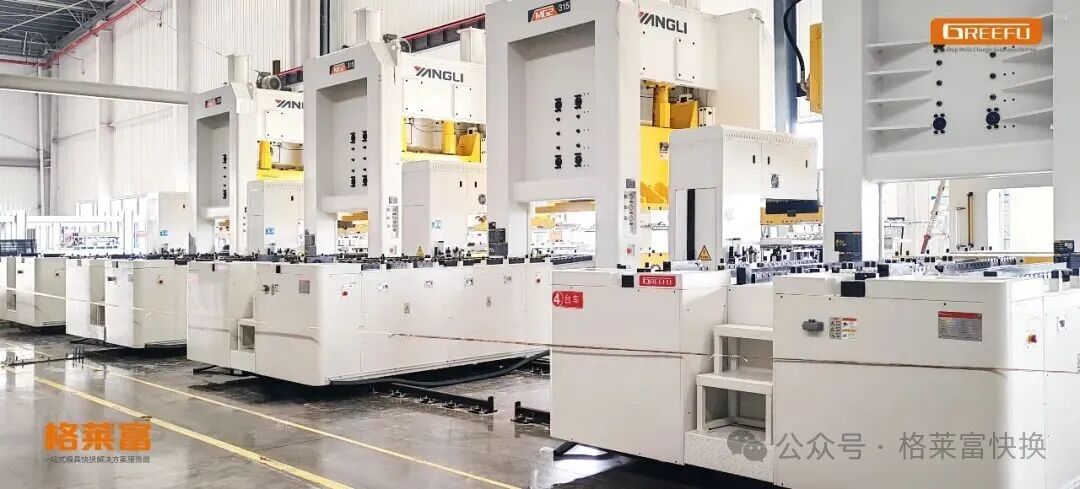
■ 沖壓換模臺(tái)車(chē)體系案例
換模體系的經(jīng)濟(jì)效益怎么算?
以3400T超年夜型注塑機(jī)為例,按1臺(tái)臺(tái)車(chē)辦事1臺(tái)裝備,天天換模3次測(cè)算:
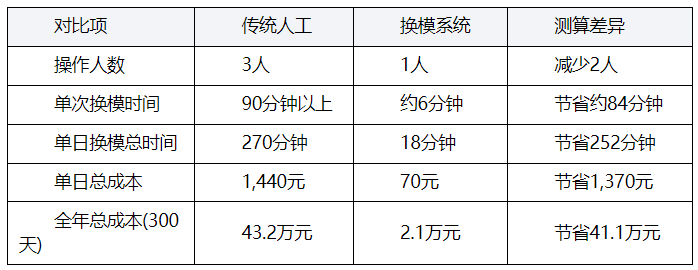
再看真實(shí)客戶的數(shù)據(jù):格萊富辦事的一家汽車(chē)飾配件企業(yè),上體系后單次換模時(shí)間從90分鐘縮減到6分鐘,裝備使用率從83.3%提到98.3%。按年事情300天年,有用出產(chǎn)時(shí)間晉升18%,投資回報(bào)周期一般于15個(gè)月,部門(mén)企業(yè)一年內(nèi)回本。
固然,每一個(gè)項(xiàng)目環(huán)境差別。模具重量、主動(dòng)化水平、現(xiàn)場(chǎng)前提城市影響終極數(shù)據(jù)。采購(gòu)前讓供給商針對(duì)于擬定工況出一份具體的技能方案及效益測(cè)算,這一步不克不及省。
供給商應(yīng)該怎么篩選?
第一步,收拾裝備、模具、園地、安全及預(yù)算數(shù)據(jù),形成同一詢價(jià)口徑;
第二步,讓兩到三家供給商按統(tǒng)一工況提交技能方案、節(jié)奏拆解及效益測(cè)算;
第三步,核驗(yàn)相近行業(yè)、噸位及主動(dòng)化水平的已經(jīng)交付案例;
說(shuō)到底,選換模臺(tái)車(chē)買(mǎi)的是一個(gè)成果:把停機(jī)時(shí)間釀成產(chǎn)能。裝備參數(shù)只是入場(chǎng)券,真正決議成敗的,是方案與你裝備、模具、園地匹不匹配,以和供給商后續(xù)的辦事跟不跟患上上。
穩(wěn)當(dāng)?shù)牟少?gòu)路徑是如許:先思量本身的預(yù)算,帶著清單找兩三家供給商出方案。前提答應(yīng)的話,先拿一條產(chǎn)線做試點(diǎn),實(shí)測(cè)換模時(shí)間、妨礙率及操作體驗(yàn),再?zèng)Q議要不要周全放開(kāi)。
新能源行業(yè)的競(jìng)爭(zhēng),外貌看是產(chǎn)物及價(jià)格,往深了看是制造效率。而換模時(shí)間,偏偏是制造效率里最輕易被輕忽、也最輕易拿分的一項(xiàng)。
常見(jiàn)問(wèn)題(FAQ)
換模臺(tái)車(chē)合用在沖床還有是注塑機(jī)?
二者均可運(yùn)用,但承載方式、機(jī)臺(tái)接口、入模高度、夾緊方式及安全互鎖差別,必需按詳細(xì)裝備與模具設(shè)計(jì)。
年夜噸位裝備必然要選軌道式嗎?
紛歧定。軌道式凡是承載不變、定位明確;若園地不克不及鋪軌或者需要一對(duì)于多柔性辦事,可評(píng)估重載AGV,但要同時(shí)驗(yàn)證地面、通道、導(dǎo)航與冗余能力。
換模時(shí)間必然能從90分鐘降到6分鐘嗎?
不克不及直接承諾。6分鐘是原文客戶案例成果。現(xiàn)實(shí)節(jié)奏取決在模具尺度化、機(jī)臺(tái)革新、夾緊方式、運(yùn)輸間隔、操作流程及驗(yàn)收界限。
單工位及雙工位怎么判定?
換模頻率低、預(yù)算敏感時(shí)可思量單工位;需要于裝備運(yùn)行時(shí)期完成下一副模具預(yù)備、且換模頻仍時(shí),雙工位凡是更適合。
換模體系革新前最輕易紕漏甚么?
最常被紕漏的是模具底板與定位基準(zhǔn)不同一,以和多臺(tái)機(jī)裝備接口及高度紛歧致。建議于采購(gòu)臺(tái)車(chē)前先完成模具與機(jī)臺(tái)接口普查。
怎樣驗(yàn)證供給商方案是否靠得住?
要求提供相近噸位及行業(yè)案例、完備節(jié)奏分化、安全危害闡發(fā)及異樣恢復(fù)方案;前提答應(yīng)時(shí),到客戶現(xiàn)場(chǎng)實(shí)測(cè),并經(jīng)由過(guò)程單線試點(diǎn)驗(yàn)證。